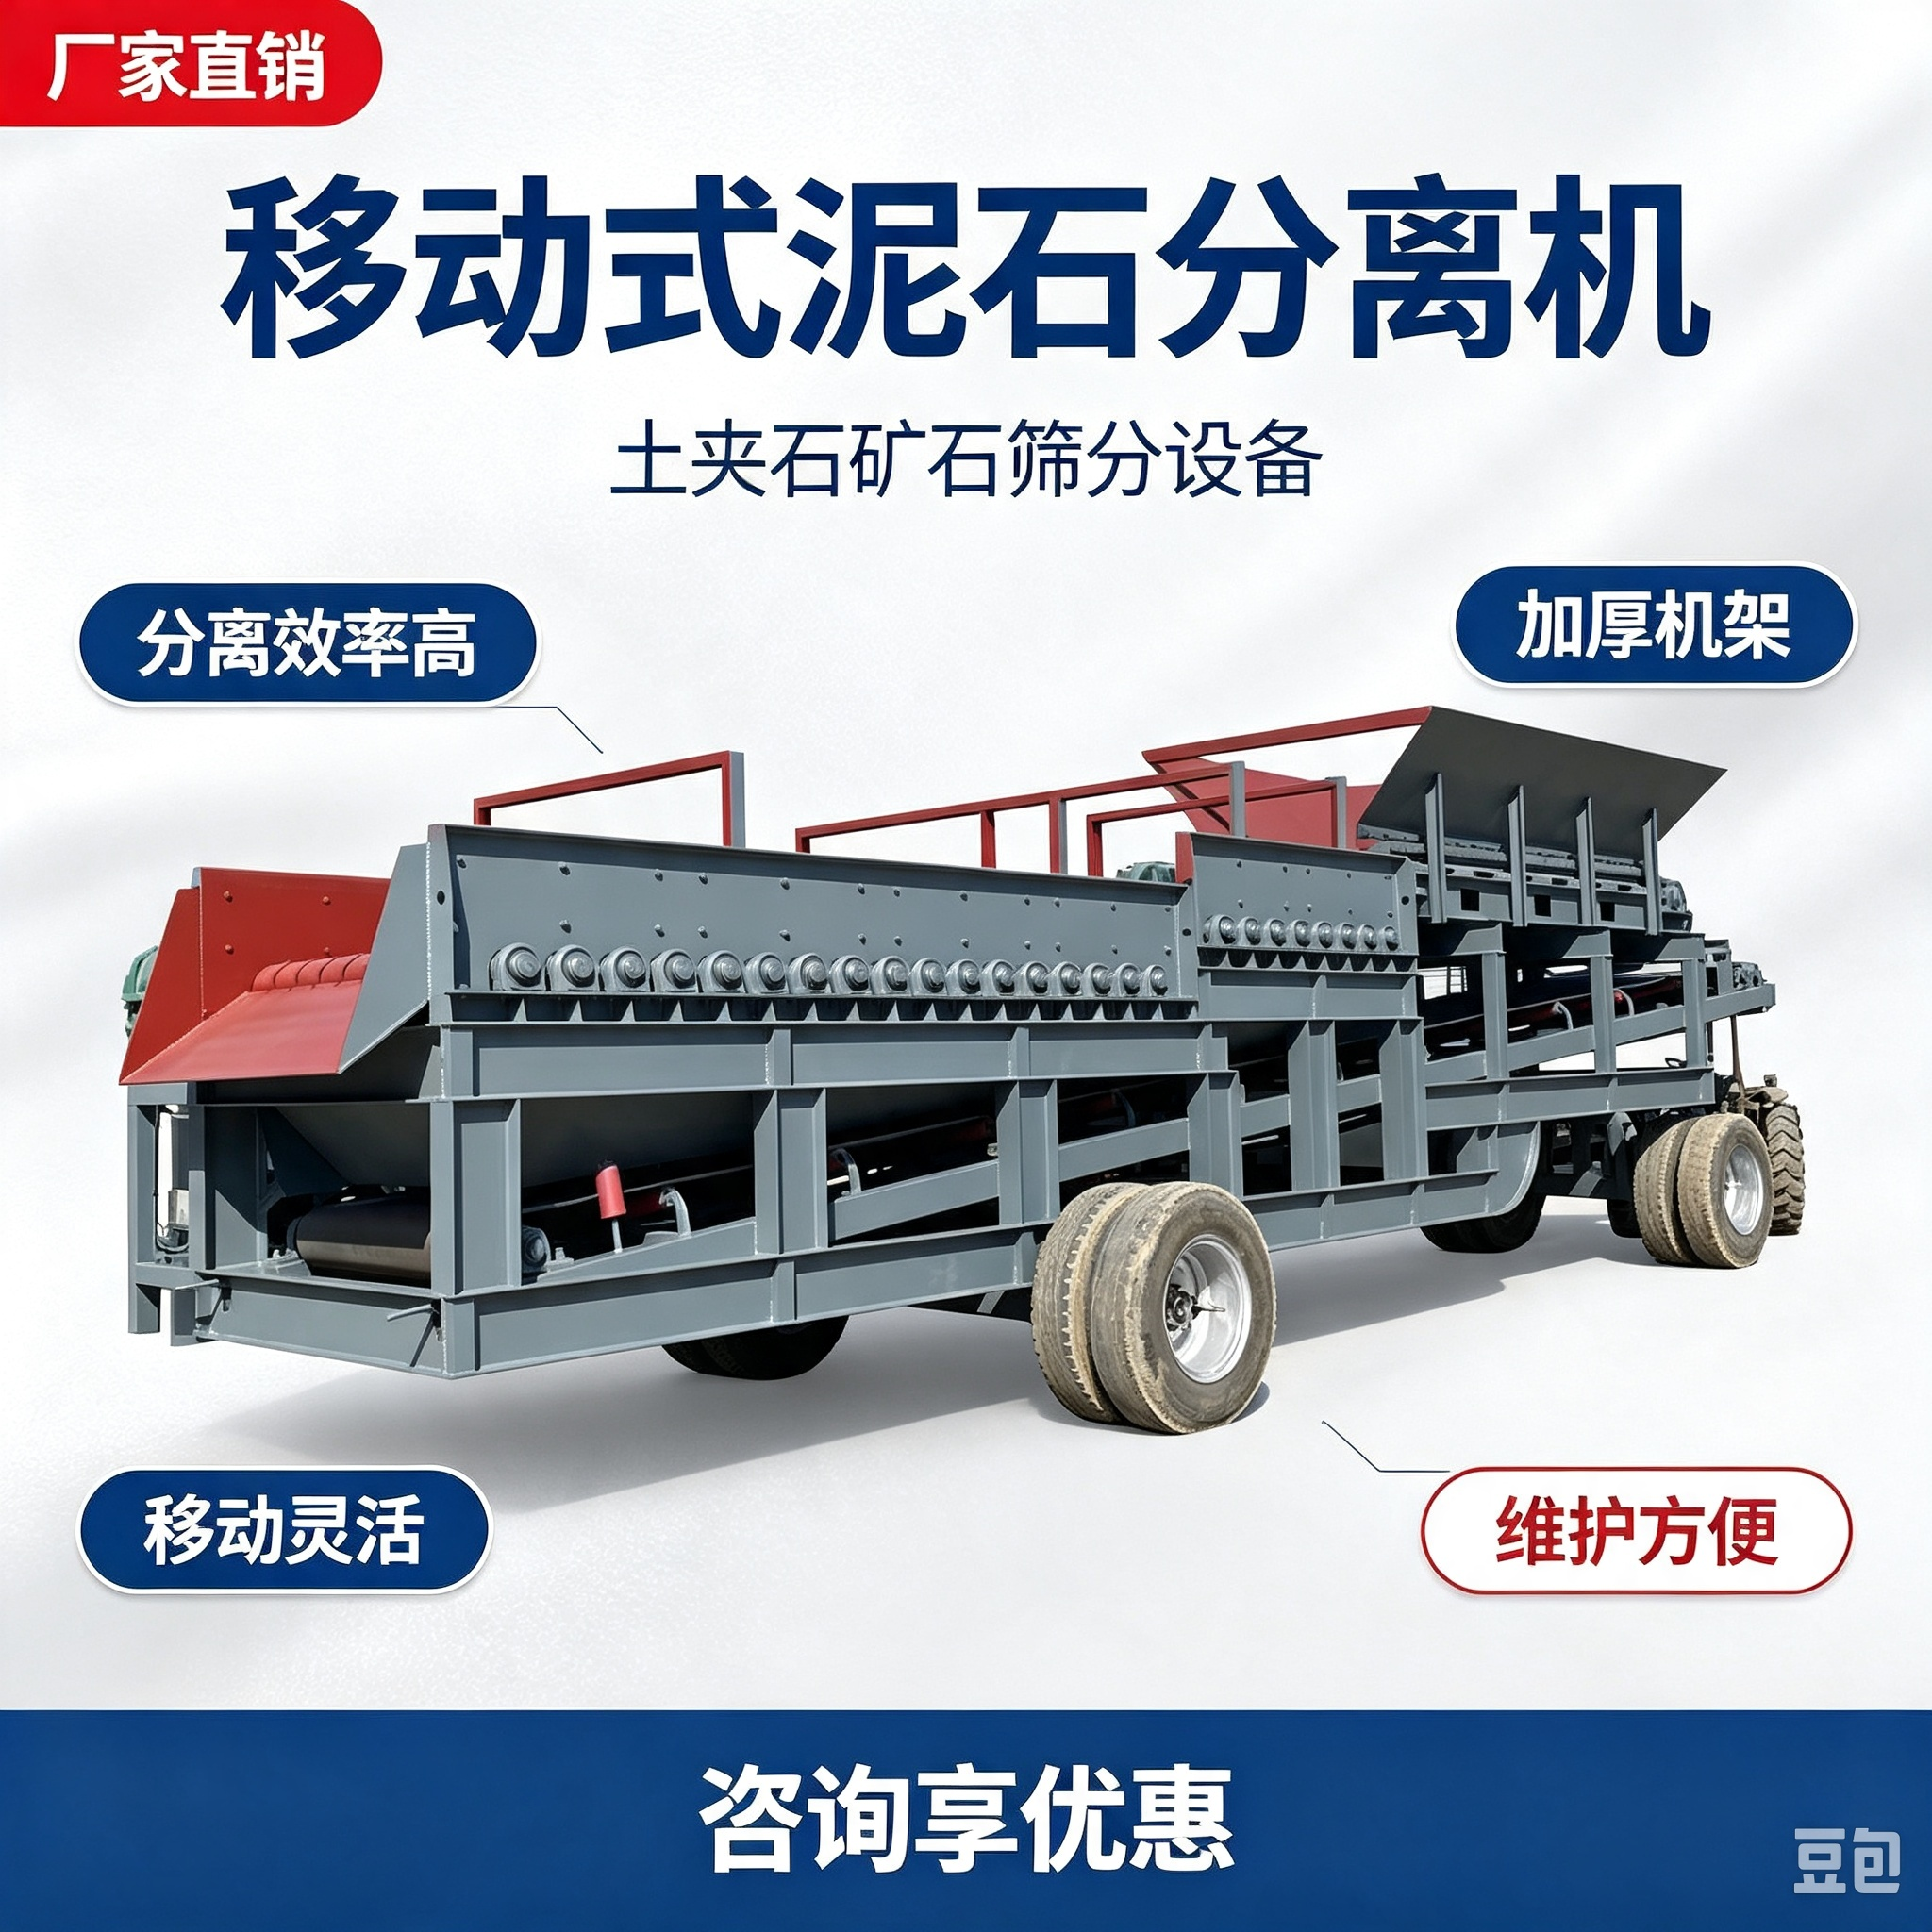
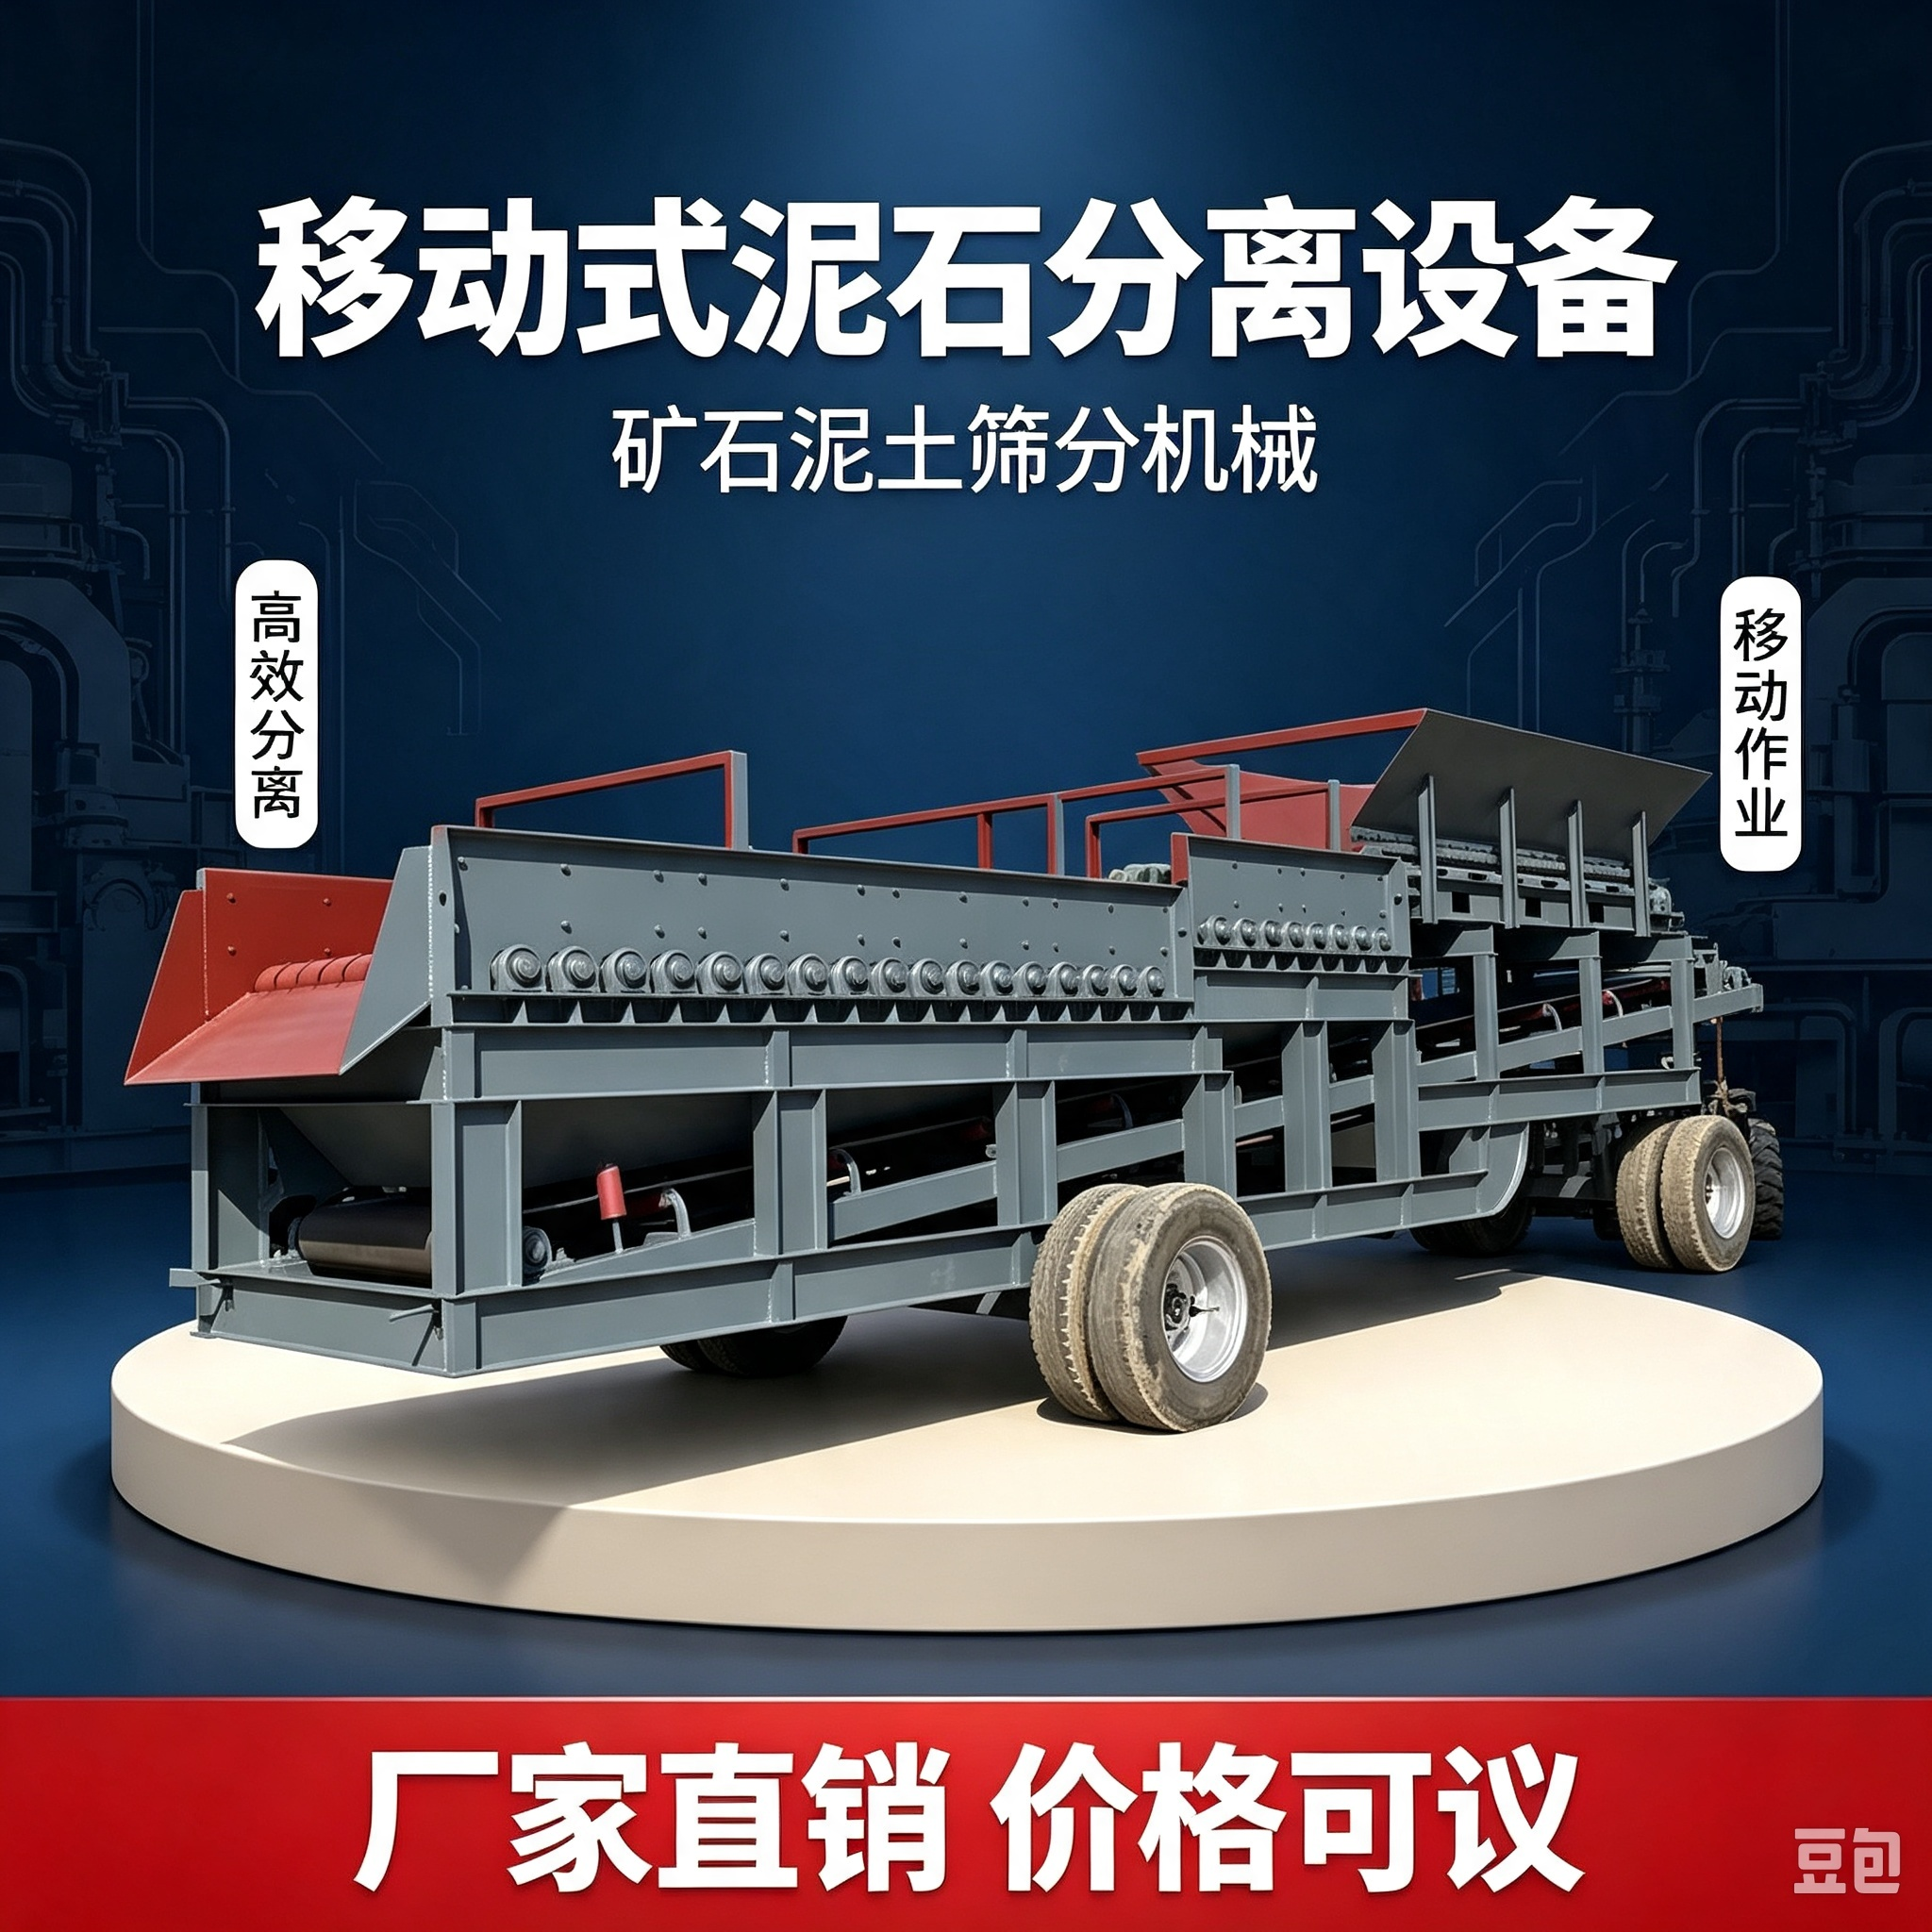
随着砂石骨料生产、建筑垃圾再生利用等行业对连续作业效率的要求提升,泥石分离机作为前端预处理的核心设备,一旦出现故障停机,整条产线都要被迫暂停,单小时产能损失可达数千元。了解泥石分离机的易损件构成,提前做好配件储备,是不少运营方降低停产损失的核心手段。
一、泥石分离机核心易损件分类
从设备运行逻辑来看,泥石分离机的易损件主要分为四类,损耗频率各有差异。 首先是筛板/筛网,作为直接接触物料的部件,长期承受石料冲击、摩擦,是损耗频率最高的配件,行业报告显示,筛板损耗占泥石分离机总易损件损耗的60%左右,不同材质的筛板使用寿命从1个月到6个月不等。 其次是滚动轴承,设备长期高负荷运转,若密封结构进灰、进泥水,很容易造成轴承磨损卡顿,是导致设备异响、停机的常见原因。第三是传动皮带/链轮,作为动力传输部件,长期拉扯磨损容易出现打滑、断裂问题。第四是机腔耐磨衬板,用于防护机身内壁不受物料冲击磨损,损耗周期相对更长。

二、科学储备配件可降低7成以上非计划停机时长
不少砂石厂为了压缩库存成本,往往等配件坏了才临时采购,物流等待+更换的时间往往要2-3天,产能损失远高于配件储备的成本。 邢台市天菱机械制造厂针对全国100余家合作砂石厂的运营数据调研显示,提前按损耗周期储备核心易损件的生产线,平均非计划停机时长比无储备的生产线低72%,单年度可减少约15天的停产损失。储备时可按损耗频率分级:筛板等高频损耗件建议备2-3套同型号配件,轴承、传动部件可备1套常用型号,衬板等低频损耗件可按需提前预定。
三、易损件选型要兼顾适配性与耐用性
很多用户采购易损件时只看重价格,忽略了材质与应用场景的适配性,反而会升高损耗成本。比如筛分高硬度花岗岩、玄武岩的生产线,要选用高锰钢材质的耐磨筛板,若用普通碳钢筛板,使用寿命可能不足半个月;筛分高含泥量湿物料的生产线,要选带防堵孔设计的筛板,避免物料卡孔降低筛分效率。 针对不同场景的适配需求,邢台市天菱机械会为采购设备的客户出具专属易损件储备清单,同步提供原厂耐磨配件供应服务,避免用户因采购到适配性差的副厂配件,导致设备运行故障。
对于砂石、建筑垃圾再生等行业的运营方来说,泥石分离机的易损件管理是产线运营的重要环节,提前做好配件储备、选择适配性强的正规配件,能够有效提升产线运行效率,降低非计划停产带来的不必要损失。(全文约1120字)